


Koja je razlika između procesa kontinuiranog lijevanja bakrene šipke i procesa ekstruzije?

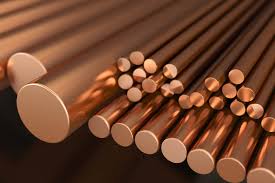

1. Načelo proizvodnje
(1) Načelo proizvodnje kontinuirano lijevanih bakrenih šipki je ubrizgavanje tekućeg bakra na visokoj temperaturi u bazen za lijevanje stroja za kontinuirano lijevanje, a povećanjem brzine hlađenja, brzo se skrutne u obliku kvadratnih ili šesterokutnih bakrenih šipki, koje se izvlače nakon istezanja i druge naknadne obrade, te konačno prerađen u bakrene proizvode različitih specifikacija. Čestice kontinuirano lijevanih bakrenih šipki su precizne iznutra, imaju visoku gustoću i imaju dobru vlačnu čvrstoću, duktilnost i električnu vodljivost. Stoga je unutrašnjost čista i bez nečistoća, pa ima karakteristike vrlo malo pora i stabilna fizikalna svojstva. Međutim, površina kontinuirano lijevanih bakrenih šipki ima nepravilnosti i kutove, što otežava njihovu obradu.
(2) Ekstrudiranje bakrenih šipki stavlja prerano deformiranu bakrenu gredicu u kalup u obliku šipke, primjenjuje pritisak duž aksijalnog smjera i istiskuje se pod visokom temperaturom i visokim tlakom. Sirovine sirovina ekstrudirane bakrene šipke relativno su ujednačene i imaju manje nečistoća. Ravne linije i duljine svake bakrene šipke su ravnomjernije raspoređene od kontinuirano lijevanih bakrenih šipki, tako da je dimenzijska točnost nakon obrade veća. Površina ekstrudirane bakrene šipke je glatkija i jednoličnija.
2. Izvedba proizvoda:
Budući da kontinuirano lijevana bakrena šipka ima strukturu kao što je lijevano, teško je u potpunosti izbjeći nedostatke kao što su pore, poroznost i inkluzije tijekom procesa lijevanja. Ekstrudirana bakrena šipka uzrokuje lomljenje lijevane strukture, oporavak i rekristalizaciju toplinskom deformacijom ekstruzije, pretvarajući lijevanu strukturu u Postojeći nedostaci su oslabljeni ili eliminirani, tako da je stabilnost kvalitete materijala ekstrudirane bakrene šipke relativno visoka. Ekstrudirane bakrene šipke često se koriste u području izravnog strojnog oblikovanja, dok se kontinuirano lijevane bakrene šipke ponovno koriste za vruće kovanje (crveno probijanje). polje obrade.
3. Uobičajeni nedostaci:
Budući da se ekstrudirana šipka zagrijava i istiskuje iz bakrene gredice, defekti bakrene gredice će se proširiti s ekstruzijom. Nakon obrade u dijelove, lako je stvoriti prodorne nedostatke i uzrokovati curenje. Stoga, prilikom obrade dijelova, debljina brtve i materijal moraju biti razumno projektirani. Odabir procesa također je vrlo kritičan. Što se tiče curenja, vertikalno kontinuirano lijevanje je bolje od horizontalnog kontinuiranog lijevanja.
Kontinuirano lijevane šipke su lijevane strukture i imaju inherentne nedostatke u mehaničkim svojstvima. Ne preporučuje se izravna obrada nosivih dijelova i dijelova koji nose pritisak. Ne mogu izdržati mehaničku obradu poput zakivanja i savijanja. Kontinuirano lijevane šipke ne mogu se izravno odabrati za dijelove koji zahtijevaju ispitivanje korozije na naprezanje. Obrada, postupak kontinuiranog lijevanja šipke kristalizira i povlači u isto vrijeme, što je sklono toplinskim pukotinama. Izravna obrada dijelova dovest će do loma i curenja.
Jintian Copper može proizvesti i ekstrudirane šipke i kontinuirano lijevane šipke. Vrste koje proizvodi Jintian Copper uključuju: H59, H62, H63, H65, H68, H70, Hpb58-2C, Hpb58-2A, Hpb59-1, HBi59- 1. HBi60-1, QSn6.5-0.1, C14500, C18150, itd.
Ukratko, kontinuirano lijevane bakrene šipke i ekstrudirane bakrene šipke imaju svoje prednosti. Poduzeća bi trebala odabrati na temelju vlastitih proizvodnih potreba i uzroka nastanka i drugih čimbenika za postizanje optimalnih proizvodnih rezultata.


